PLC智能控制系统集成在产线升级中的常见方案对比与选型建议
📅 2026-10-03
🔖 苏州含诺智能技术有限公司:工业自动化设备改造,智能控制系统集成,传感器配套调试,生产线智能化升级
不少制造企业在推进车间数字化时,往往卡在同一个环节:产线设备品牌杂、协议多、节拍不一致,单点改造能跑通,一上整线就频繁掉链子。问题根源不在PLC本身,而在于智能控制系统集成时缺乏对现场总线负载率、扫描周期与I/O映射的统一规划。
典型集成方案的两条技术路线
目前产线升级中常见两种做法:一是以原有PLC为主站,通过Profinet或EtherCAT网关扩展远程I/O;二是整体替换为新一代控制器,重新组态。前者改造周期短,但对传感器配套调试要求极高——模拟量信号若未做隔离,变频器干扰会直接串入。
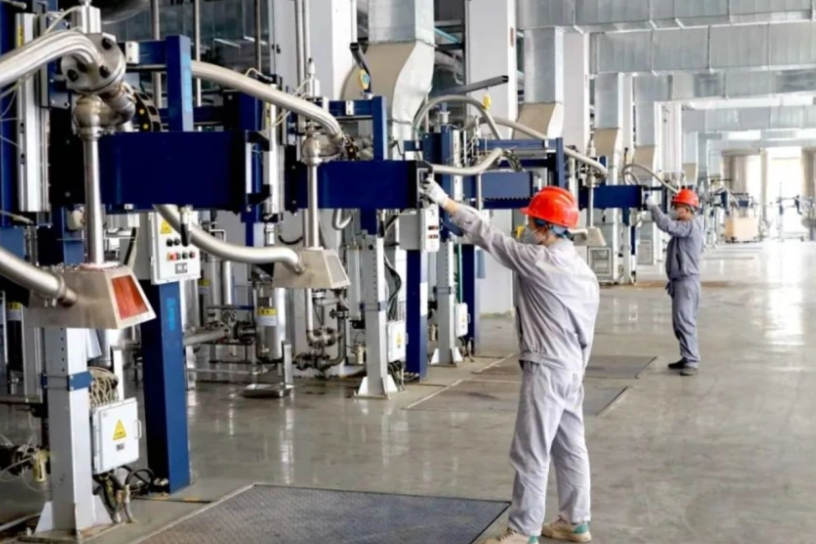
选型时容易忽略的三个参数
- 扫描周期余量:建议实际负载不超过CPU标称能力的60%,否则视觉工位触发会丢帧;
- 网关延迟:协议转换器单级增加2~8ms,多级串联需重新核算节拍;
- 诊断覆盖率:通道级诊断可缩短停机排查时间约40%,但需匹配支持该功能的模块。
苏州含诺智能技术有限公司在多个汽车零部件产线项目中,采用混合架构:关键工位保留原控制器,辅以分布式I/O和智能网关,既控制成本又保证实时性。这种做法尤其适合工业自动化设备改造预算有限、但节拍要求严苛的场景。
若产线节拍低于30次/分钟、且未来三年无扩产计划,优先考虑网关扩展方案;反之,直接选用支持OPC UA over TSN的控制器,为生产线智能化升级留出数据接口。选型前务必让供应商提供实际拓扑下的负载测试报告,而不是只看样本参数。