2024年苏州工厂生产线智能化升级趋势与传感器配套调试要点
2024年,苏州制造业正经历一轮由"机器换人"向"数据驱动"跃迁的产线改造窗口期。从工业园区到吴江、昆山,越来越多的工厂不再满足于单机自动化,而是要求整线节拍协同、工艺参数闭环。这对设备改造方的系统集成能力与传感器调试精度提出了更严苛的要求——苏州含诺智能技术有限公司:工业自动化设备改造,智能控制系统集成,传感器配套调试,生产线智能化升级正是围绕这一需求链条展开服务的。
一、产线智能化升级的三个技术着力点
从今年承接的改造项目看,苏州本地工厂的需求集中在三个层面:
- 控制层重构:老旧PLC与新增伺服、机器人之间的通讯协议不统一,需通过网关或更换控制器实现EtherCAT/Profinet融合;
- 传感层补齐:视觉、激光位移、力矩传感器大量引入,但安装位置与采样频率若匹配不当,数据反而成为噪声;
- 数据层打通:MES与设备层之间缺少稳定的数据采集通道,OEE统计滞后于实际生产节拍。
这三个层面中,传感器配套调试往往是最容易被低估的环节。一台激光位移传感器的安装角度偏差2°,在0.5m量程上就可能带来数毫米的测量误差,足以让整条检测线误判率翻倍。
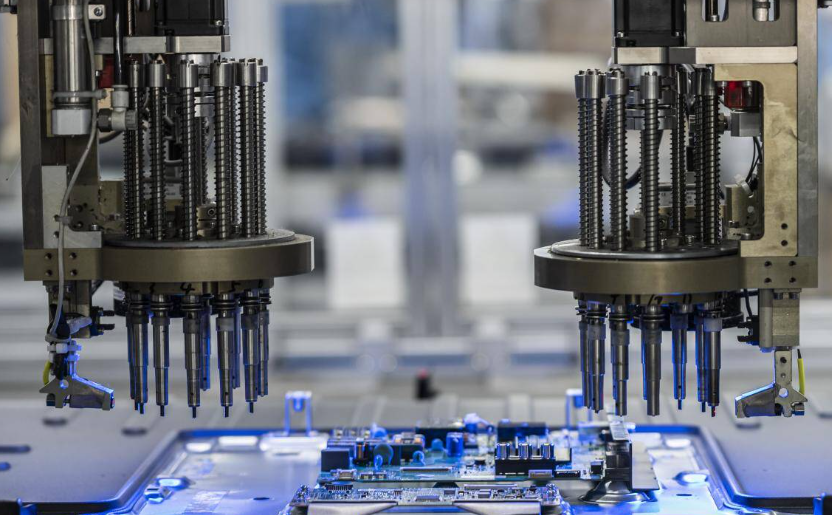
二、传感器配套调试的几个实操要点
传感器不是"装上就能用"的标准化件。在产线智能化升级项目中,调试质量直接决定数据可信度。含诺的技术团队通常按以下顺序推进:
- 量程与分辨率匹配:根据工艺公差反推所需分辨率,避免"高配低用"或量程不足;
- 安装基准校准:用标准件做零点标定,记录温漂曲线,必要时加装补偿模块;
- 采样同步:多传感器场景下统一触发时钟,防止数据错位造成误判;
- 抗干扰处理:变频器、伺服驱动器附近的信号线需屏蔽接地,模拟量走线远离动力电缆。
这些细节看似琐碎,却决定了智能控制系统集成后的实际稳定性。我们曾在一家精密注塑厂遇到这样的情况:视觉检测系统反复报警,排查两天后发现是光源频闪与相机曝光不同步,调整触发时序后误报率从8%降到0.3%。
三、一个产线改造的实际案例
吴江某电子组装厂去年底启动装配线智能化升级,原有12个工位依赖人工目检。含诺负责工业自动化设备改造与传感器配套调试,在关键工位部署了力控传感器与高帧率相机,并通过智能控制系统集成将检测数据实时回传MES。改造后单线节拍从18秒压缩至14秒,漏检率控制在0.5%以内。值得说明的是,项目前期我们花了近一周做传感器选型与安装方案仿真,这部分"看不见的工作"恰恰是后期稳定运行的基础。
产线智能化升级不是设备的简单叠加,而是控制、传感、数据三层的系统性咬合。苏州含诺智能技术有限公司:工业自动化设备改造,智能控制系统集成,传感器配套调试,生产线智能化升级——这条服务链的每一环都需要现场经验支撑。若您的产线正面临节拍瓶颈或数据断点,不妨从传感器调试这一"神经末梢"开始排查。