智能控制系统集成在生产线智能化升级中的应用场景与技术选型分析
📅 2026-11-06
🔖 苏州含诺智能技术有限公司:工业自动化设备改造,智能控制系统集成,传感器配套调试,生产线智能化升级
生产线智能化升级不是简单地把设备换成新的,而是让设备之间"会对话、能协同"。在苏州含诺智能技术有限公司服务过的百余个改造项目中,真正决定升级效果的往往不是单机性能,而是智能控制系统集成的深度——它决定了产线能否实现柔性切换、数据能否闭环、故障能否被提前预判。
典型应用场景:从单机控制到产线协同
在离散制造场景中,智能控制系统集成主要落地于三类环节:
- 多品牌设备互联:产线上常有不同厂商的PLC、机器人、专机设备,通过协议转换与统一控制层集成,实现节拍同步与互锁逻辑,避免"各自为政"造成的等待浪费。
- 柔性换型控制:将配方管理、工装识别与传感器信号联动,换型时间可从数十分钟压缩到分钟级,尤其适合多品种小批量生产。
- 质量数据闭环:在关键工位集成在线检测与传感器配套调试,把检测结果实时反馈至控制层,实现参数自适应调整,而非事后抽检。

技术选型:别只看品牌,要看匹配度
控制系统的选型常被简化为"选大牌",但实际工程中更应关注三点:一是I/O响应周期与产线节拍的匹配,高速工位若选用低刷新率总线,同步误差会直接体现在良率上;二是开放性与扩展接口,预留EtherCAT、Profinet等通道,为后续产线智能化升级留出空间;三是传感器配套调试的兼容性,模拟量与数字量混合场景下,信号调理与抗干扰设计往往比控制器本身更影响稳定性。
苏州含诺智能技术有限公司在工业自动化设备改造实践中,通常会在方案阶段做一次控制层压力测试,用实际节拍数据验证选型,而不是照搬样本参数。
案例说明:某汽车零部件装配线的改造
该产线原有6台设备分属3个品牌,换型依赖人工调参,平均耗时35分钟。改造中通过智能控制系统集成搭建统一控制层,配合传感器配套调试完成工位识别与扭矩反馈联动,换型时间降至8分钟,异常停机率下降约22%。这类改造的核心并非替换硬件,而是把控制逻辑与传感信号真正打通。
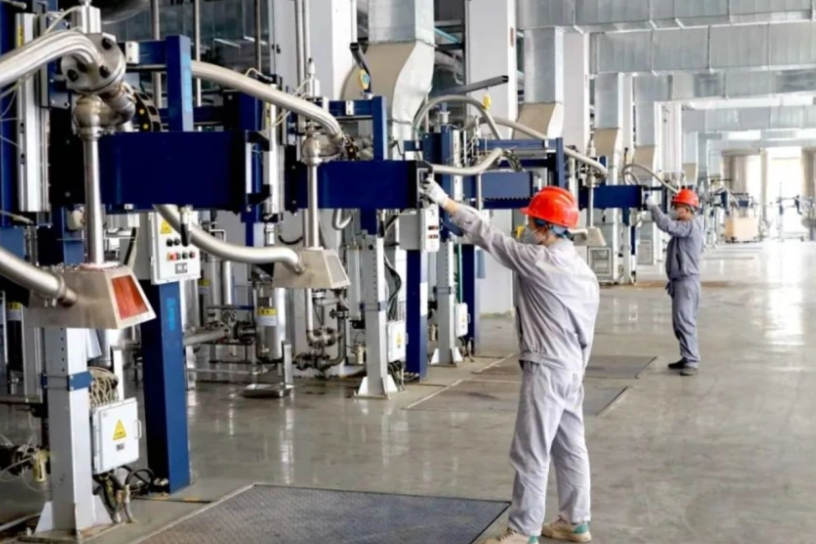
生产线智能化升级的投入产出比,取决于控制系统集成是否做到"控制—传感—数据"三层对齐。苏州含诺智能技术有限公司在工业自动化设备改造与智能控制系统集成上的经验是:先理清工艺节拍与信号链路,再谈选型,改造才落得稳。