工厂生产线智能化联动升级改造的实施流程与注意事项
📅 2026-10-25
🔖 苏州含诺智能技术有限公司:工业自动化设备改造,智能控制系统集成,传感器配套调试,生产线智能化升级
生产线智能化联动升级不是简单换几台设备,而是把PLC、传感器、执行机构与上位系统串成一条能自感知、自决策的数据链。苏州含诺智能技术有限公司在多年工业自动化设备改造实践中发现,改造前若缺乏联动逻辑梳理,后期调试成本往往翻倍。
实施流程的三个关键阶段
第一阶段是现状测绘与协议盘点。需逐台记录设备通讯接口(RS485、Profinet、EtherNet/IP等)、IO点位余量及节拍数据,形成联动拓扑图。第二阶段进入智能控制系统集成,通常以PLC为主站、边缘网关做协议转换,把分散设备接入统一数据池。第三阶段是传感器配套调试,重点校准光电、接近、压力传感器的触发阈值与响应延迟,确保联动信号不丢帧。
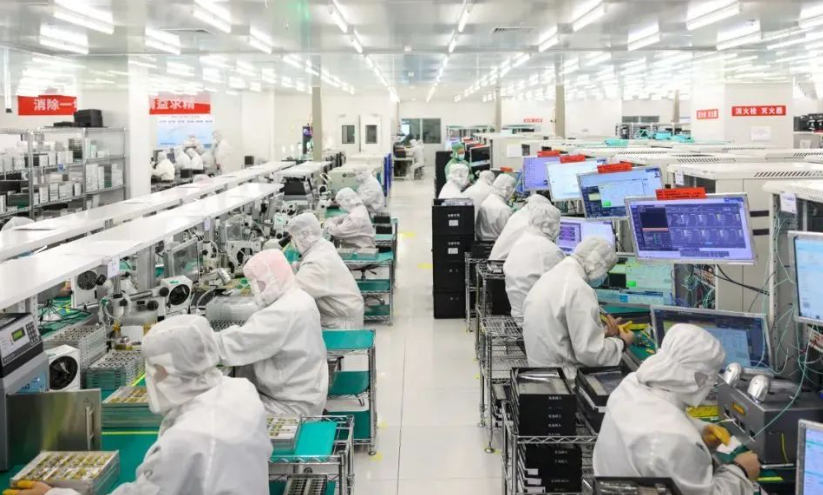
调试阶段的两个硬指标
- 联动响应时间:从传感器触发到执行机构动作,建议控制在80ms以内,否则高速节拍下易出现累积误差。
- 通讯丢包率:连续运行72小时,丢包率应低于0.01%,否则需排查屏蔽接地与总线负载。
注意事项与常见问题
改造中最容易被忽视的是生产线智能化升级后的回退机制——新旧系统并行期必须保留手动旁路,避免联动故障导致整线停摆。常见问题包括:传感器信号受变频器干扰跳变、网关协议映射错位、急停回路未纳入联动逻辑等。建议在程序层面设置信号滤波窗口与超时报警。
苏州含诺智能技术有限公司:工业自动化设备改造,智能控制系统集成,传感器配套调试,生产线智能化升级——这套流程的核心在于先测后改、边调边验,把每个联动节点的实测数据留档,后续扩产或换型才有据可依。

落地时建议按工段分批割接,单段验证通过后再推进下一段,切忌整线一次性切换。