苏州含诺智能技术有限公司:PLC智能控制系统集成在产线技改中的关键技术解析
📅 2026-09-17
🔖 苏州含诺智能技术有限公司:工业自动化设备改造,智能控制系统集成,传感器配套调试,生产线智能化升级
产线技改的核心痛点往往不在单机设备,而在于异构设备之间的信号打通与逻辑协同。苏州含诺智能技术有限公司:工业自动化设备改造的切入点,正是以PLC为控制中枢,将分散的工位纳入统一的智能控制系统集成框架。
一、PLC选型与分布式I/O架构
技改项目面对的多是存量设备,PLC选型需兼顾既有协议与扩展余量。含诺智能通常采用西门子S7-1500或三菱iQ-R系列作为主控,通过Profinet/EtherCAT总线连接远程I/O模块,将原分散继电器逻辑收敛至集中控制层。这一步骤直接决定后续智能控制系统集成的响应实时性——总线周期可压缩至1ms以内,满足多轴同步与高速互锁需求。

二、传感器配套调试的关键环节
传感器配套调试是技改中最易被低估的环节。存量产线的传感器品牌杂、信号类型不统一,含诺智能的工程团队会按以下流程逐项校准:
- 模拟量通道:4-20mA与0-10V混用时,需在PLC侧做工程量线性化标定,消除量程偏差
- 数字量信号:对射光电与接近开关的响应延时差异,须在程序内做滤波与防抖处理
- 编码器反馈:增量式与绝对值编码器切换时,重新标定零点与脉冲当量
调试完成后,信号链路信噪比通常可提升至原系统的1.5倍以上。
三、案例:某汽车零部件产线节拍优化
以苏州某汽车零部件企业的装配线技改为例,原线体节拍为22s/件,瓶颈在于上下料工位与检测工位的信息不同步。含诺智能在不更换机械本体的前提下,重新规划PLC程序中的工位状态机,将检测数据通过OPC UA回传至MES,并联动上下料机械手的抓取时序。改造后节拍降至16s/件,生产线智能化升级带来的OEE提升约12个百分点。
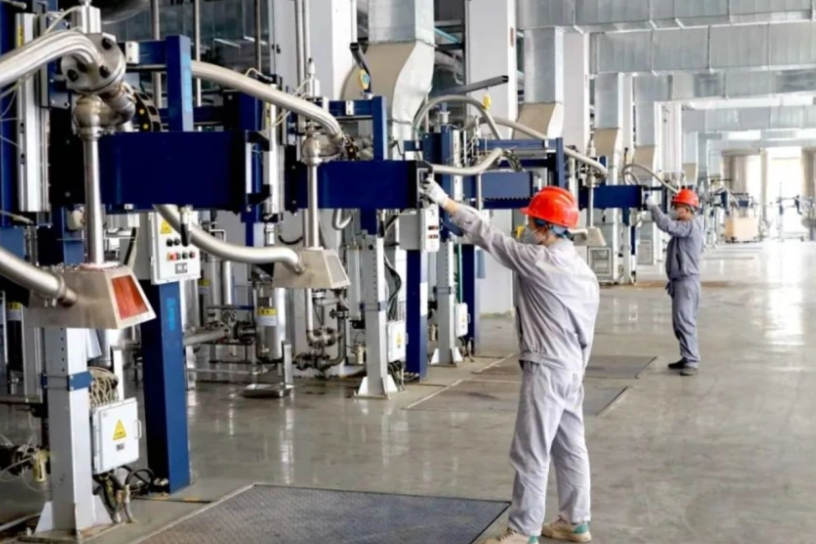
产线技改不是推倒重来,而是在既有机械与电气基础上做精准的控制层重构。从总线架构到传感器标定,再到程序逻辑的重新编排,每一步都影响最终产出。苏州含诺智能技术有限公司在工业自动化设备改造中积累的工程经验,正是把这三层打通的实践路径。