苏州含诺智能技术有限公司PLC控制系统集成服务技术解析
📅 2026-09-15
🔖 苏州含诺智能技术有限公司:工业自动化设备改造,智能控制系统集成,传感器配套调试,生产线智能化升级
在长三角制造业现场,常能看到这样的场景:一条运行了七八年的产线,PLC柜内模块型号混杂,部分I/O点位的响应延迟已超过50ms,操作工靠经验手动补偿。设备没坏,但效率在"带病运行"。
问题往往不在PLC本身
很多工厂把瓶颈归咎于PLC算力不足,实际诊断下来,症结多在信号链前端——传感器老化导致信号漂移、屏蔽层接地不规范引入共模干扰、扩展模块与主站通讯周期不匹配。这些问题单靠换一台新PLC解决不了。
系统集成的技术要点
苏州含诺智能技术有限公司在承接智能控制系统集成项目时,通常按以下顺序推进:
- 现场信号质量普查,用示波器抓取关键模拟量通道的噪声频谱
- 核对PLC扫描周期与传感器采样率的匹配关系,必要时调整中断优先级
- 对变频器、伺服驱动器等干扰源做隔离与滤波处理
- 重新规划I/O映射表,预留15%-20%的点位冗余
这套流程看似基础,但能把调试周期压缩30%以上。
改造与新建的逻辑差异
新建产线的控制系统设计自由度大,而工业自动化设备改造受限于既有机械结构和电气布线。比如某注塑车间,原有继电器逻辑柜无法整体替换,我们采用PLC+分布式I/O的方案,保留主回路,仅替换控制层,停机时间控制在48小时内。
传感器配套调试同样关键。压力、温度、位移传感器的量程与PLC模拟量模块的输入范围必须精确匹配,否则软件端做线性化补偿会引入额外误差。实践中,我们要求静态精度控制在±0.3%FS以内。
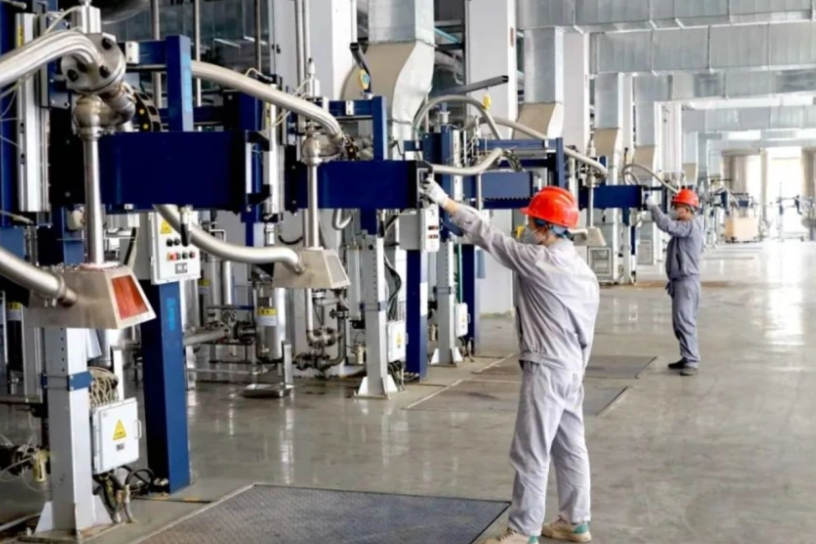
如果您的产线正面临生产线智能化升级的需求,不妨先做一次信号链诊断,再决定改造范围。盲目上马MES或SCADA,底层数据不准,上层系统也只是空中楼阁。